


Le responsable commercial vous contactera dans les 24 heures.
La hiérarchie technique des contenants en verre de première qualité : Au-delà de l'esthétique dans l'emballage des cosmétiques et des bougies
Dans le paysage rigoureux des marques de produits dermatologiques et de parfums d'ambiance haut de gamme, le contenant est bien plus qu'une toile de marketing ; c'est une barrière protectrice essentielle et un élément fonctionnel de la stabilité du produit. Pour les directeurs des achats et les ingénieurs en emballage, naviguer dans le paysage de l'industrie de l'emballage est un défi. fabricants de pots en verre personnalisés nécessite une compréhension de la chimie des silicates, des tolérances mécaniques et de la dynamique des fluides dans l'interaction des produits. Lorsqu'une marque passe à l'échelle Pots de bougie en verre en gros ou des vaisseaux cosmétiques, la marge d'erreur s'évapore. Un écart mineur dans la courbe de recuit ou une erreur submicronique dans le filetage de la finition du col peuvent entraîner des défaillances à l'échelle du lot qui érodent la confiance du consommateur et la rentabilité.
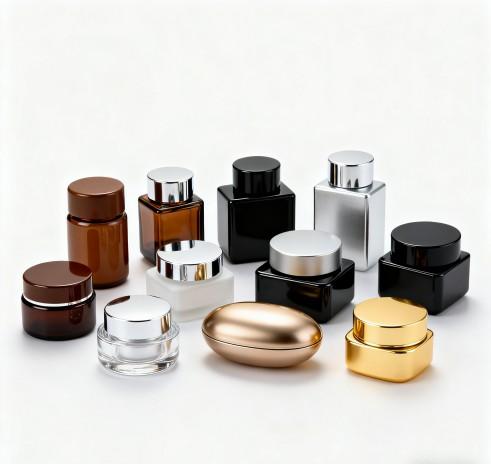
Intégrité moléculaire et chimie des substrats en verre
Le principal facteur de différenciation entre les fabricant de pots cosmétiques est la pureté et la stabilité du lot de verre. Bien que le verre sodocalcique de type III soit la norme dans l'industrie, ses performances dépendent fortement du rapport entre le lot et le calcin et de la présence d'oxydes de métaux de transition.
Pour les formulations cosmétiques contenant des peptides actifs, des électrolytes ou des émulsions à haute viscosité, l'alcalinité de surface du verre constitue un risque caché. Si la “résistance hydrolytique” est insuffisante, l'échange d'ions entre la formulation et la paroi du verre peut déclencher une dérive du pH, entraînant le fractionnement de l'émulsion ou la perte d'efficacité des ingrédients actifs. La fabrication avancée implique un “traitement au soufre” pendant la phase de trempe pour désalcaliniser la surface interne, créant un environnement chimiquement inerte qui rivalise avec le verre borosilicaté de type I, mais à une échelle adaptée à la production de produits de consommation. cosmétiques en gros bocaux en verre avec couvercles.
Résistance aux chocs thermiques et mécanique de la rupture
Dans le contexte des photophores, l'ingénierie se concentre sur le “coefficient de dilatation thermique” (CDT). Un photophore fonctionne comme un puits de chaleur. Lorsque la piscine de cire se liquéfie, le gradient thermique entre la paroi interne (en contact avec la cire fondue) et la paroi externe (en contact avec l'air ambiant) crée une immense contrainte de cerceau.
La précision de la fabrication permet de gérer méticuleusement le “point de recuit” et le “point de déformation”. Si le verre est refroidi trop rapidement, des contraintes latentes restent piégées dans le réseau moléculaire. Ces “défauts de Griffith” microscopiques sont les précurseurs de fractures spontanées lors de la combustion du consommateur. La vérification de la “rétention des contraintes résiduelles” par lumière polarisée (ASTM C148) est une norme non négociable pour tout fabricant digne de ce nom.
Précision mécanique dans les systèmes de fermeture et intégrité des joints
La relation entre le pot et son couvercle est le point de défaillance le plus courant dans l'industrie. Qu'il s'agisse d'un couvercle cosmétique à filetage ou d'un couvercle de bougie à friction, l'ingénierie doit tenir compte du “fluage” et de la “relaxation des contraintes”.”
La zone “terrestre” et l'ingénierie des joints de forage
Quand sourcing grossiste verre cosmétique pots avec couvercles, Le succès du scellage dépend de la planéité de la “terre” (la surface supérieure du bord du pot).
- La planéité : Tout écart supérieur à 0,2 mm sur la jante entraîne une dérivation des huiles volatiles.
- Les dimensions “E” et “T” : Il s'agit des diamètres majeur et mineur du fil. Sur mesure fabricants de bocaux en verre doit les synchroniser avec le couvercle moulé par injection pour s'assurer que l“”engagement du filetage" est suffisant pour résister à l'augmentation de la pression interne pendant le transport dans les soutes d'avion non pressurisées.
- Matériaux de la doublure : Le choix entre EPE (polyéthylène expansé), joints à chaleur induite ou joints en silicone est déterminé par la “compatibilité chimique” avec le profil des terpènes et des tensioactifs du produit.
Analyse comparative des matériaux à l'échelle industrielle
| Paramètre | Verre cosmétique à haut degré de scintillement | Verre à bougie ambré/dopé | Verre recyclé (PCR) |
| Clarté optique | 92% (Extra Blanc) | 15% (blocage des UV) | 75-80% (teinte naturelle) |
| Classe hydrolytique | Classe HGB1 (élevée) | Classe HGB3 (modérée) | Variable |
| Delta thermique maximal | 45°C | 65°C | 38°C |
| Teneur en Fe2O3 | < 0,015% | > 0,15% | > 0,10% |
| Contenu recyclé | 0-10% | Jusqu'à 50% | 70-100% |
Mots clés sémantiques étendus pour l'optimisation :
- Conformité des emballages durables
- Fermetures de précision moulées par injection
- Essais sur les substances lixiviables et extractibles (L&E)
Étude de cas de l'industrie : Résoudre les problèmes de décollement et de dégradation des joints dans les crèmes de nuit à base de vitamine A
Contexte et exigences de la marque
Une marque de soins de la peau de niveau 1 a mis au point une “crème de récupération au rétinol”. La formule était exceptionnellement sensible : elle nécessitait un pot en verre à large ouverture de 50 ml, 100% opaque à la lumière UV et doté d'un joint hermétique pour empêcher l'oxydation du rétinol, qui se dégrade rapidement en présence d'oxygène.
Défis techniques
Au cours du “vieillissement sous contrainte” initial (6 mois à 40°C/75% RH), la marque a observé deux défaillances catastrophiques avec l'emballage de son ancien fournisseur. Tout d'abord, le revêtement métallisé sous vide “Rose Gold” de l'extérieur du pot a commencé à se décoller (délaminage) près du bord. Deuxièmement, le joint en silicone du couvercle a gonflé de 12%, provoquant le blocage du couvercle. L'analyse chimique a révélé que la forte concentration d'émollients dans la crème migrait à travers le joint et attaquait l'apprêt du revêtement.
Paramètres techniques et solutions
- Ingénierie des substrats : Nous avons opté pour une construction en verre à “double paroi”. Le pot intérieur a été traité avec un pare-vapeur à base de silane pour réduire l'énergie de surface.
- Technologie de revêtement : Au lieu de la métallisation sous vide traditionnelle, nous avons utilisé le “dépôt physique en phase vapeur” (PVD) avec une couche de finition protectrice secondaire durcie aux UV. Cela a permis de créer un lien moléculaire résistant au système tensioactif spécifique de la crème.
- Optimisation des joints : Le joint en silicone a été remplacé par un revêtement en “PE fluoré multicouche”. Ce matériau a fourni l'élasticité nécessaire pour un joint étanche à l'air tout en étant chimiquement inerte pour les esters de vitamine A.
- Normes de couple : Le couple de serrage a été calibré à 15-18 pouces-livres, ce qui a permis de s'assurer que la compression de la gaine était exactement de 0,3 mm - la “zone d'or” pour empêcher la pénétration de l'oxygène.
Production de masse et contrôle de la qualité
Au cours de la production de masse, nous avons effectué un “test d'étanchéité sous vide automatisé” (ASTM D3078) sur 1 pot sur 100. En outre, un “Cross-Hatch Adhesion Test” a été réalisé toutes les 4 heures sur les unités revêtues de PVD pour s'assurer que le revêtement resterait intact même si le consommateur renversait accidentellement du produit sur l'extérieur.
Performance du marché final
Le lancement du produit a été un succès mondial, avec aucun retour lié à une défaillance de l'emballage. Le laboratoire de la marque a confirmé que la stabilité du rétinol s'est maintenue à 98,5% sur une période de 24 mois, contre seulement 70% dans l'emballage précédent. Le verre lourd et le “clic” du couvercle fileté avec précision ont renforcé le positionnement clinique de luxe de la marque.
Logistique et résilience de la chaîne d'approvisionnement : La réalité du commerce de gros
La transition vers vente en gros pots à bougies en verre ne se limite pas à la négociation des coûts unitaires. Elle nécessite une stratégie d'atténuation des risques pour la chaîne d'approvisionnement mondiale.
- Machine IS Cavitation : En cas de commande de volumes importants (par exemple, 500 000 unités), le verre est produit dans plusieurs “cavités”. Chaque cavité a une empreinte digitale unique. Si une cavité présente une bavure microscopique, cela peut entraîner des fuites intermittentes. Les fabricants professionnels utilisent un “codage spécifique à la cavité” à la base du bocal pour une traçabilité rapide.
- Palettisation et chargement par le haut : Le verre est lourd. Une palette standard de pots de 100 ml peut peser plus de 800 kg. La “résistance à l'écrasement” de l'emballage secondaire doit être conçue pour supporter un triple empilement dans des conteneurs maritimes afin d'optimiser les coûts de transport sans risquer l'effondrement de la couche inférieure.
L'haptique du consommateur et la psychologie de l“”Unboxing" (déballage)”
Dans le secteur du luxe, le rapport “poids-volume” est un facteur essentiel de la valeur perçue. Fabricant de pots cosmétiques Les experts recommandent souvent une conception à “base pondérée”. En concentrant la masse de verre au fond du pot, on obtient deux choses : un centre de gravité plus bas (réduisant le risque de basculement lors du remplissage) et un “poids” substantiel que les consommateurs associent inconsciemment à une meilleure qualité d'ingrédients. Il s'agit là d'une “ingénierie haptique”, c'est-à-dire l'utilisation des propriétés physiques pour valider le niveau de prix de la marque.
FAQ : Conseils techniques d'experts pour l'approvisionnement
Q : Pourquoi certains bocaux en verre présentent-ils des “graines” ou des “cloques” ?
R : Il s'agit de minuscules bulles d'air piégées pendant le processus de fusion. Si les petites “graines” sont souvent un problème esthétique, les “cloques” situées près de la surface présentent des risques structurels. Elles indiquent un mauvais contrôle de la température du four ou un mauvais “affinage” du lot de verre fondu.
Q : Quel est l'avantage d'une finition “Matte Frost” par rapport à une finition “Peint” ?
R : La gravure acide (dépolissage) renforce légèrement la surface du verre en éliminant les imperfections microscopiques, alors que la peinture est une couche superficielle qui peut être rayée. Pour les produits à forte teneur en huiles essentielles, le moussage est souvent plus sûr car il n'y a pas de peinture à dissoudre.
Q : Comment le “Neck Finish GCMI” affecte-t-il mon approvisionnement en couvercles ?
R : Les normes du GCMI (Glass Packaging Institute) garantissent qu'une finition de col 48/400 sur un pot d'un fabricant s'adaptera parfaitement à un couvercle 48/400 d'un autre fabricant. Demandez toujours le “dessin” pour confirmer la dimension “H” (hauteur de la finition) afin de vous assurer que le couvercle repose bien sur l'épaulement.