


営業担当者が24時間以内にご連絡いたします
プレミアムガラス容器のエンジニアリング・ヒエラルキー:化粧品とキャンドルの包装における美観を越えて
ハイエンドの皮膚科学やホームフレグランスブランドの厳しい状況において、容器はマーケティングのキャンバス以上のものである。調達責任者やパッケージング・エンジニアにとって、このような状況をナビゲートするのは大変なことである。 カスタムガラス瓶メーカー には、珪酸塩の化学的性質、機械的公差、製品相互作用の流体力学を理解する必要がある。ブランドの規模が 卸売ガラスキャンドルジャー や化粧品容器では、エラーの余白がなくなる。アニール曲線のわずかなズレや、ネック仕上げのネジ切りにおけるサブミクロンの誤差が、バッチ全体の不具合を引き起こし、消費者の信頼と収益性を損なうことになりかねない。.
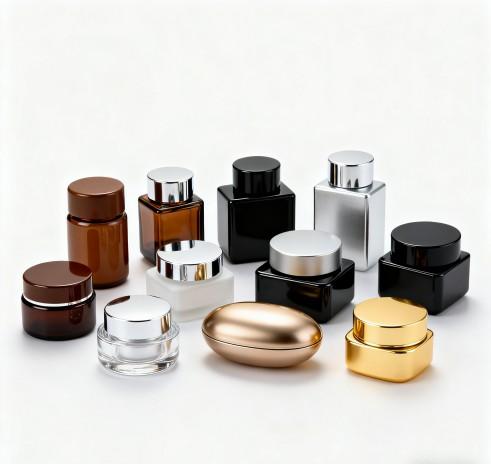
分子整合性とガラス基板の化学
の主な差別化要因である。 化粧品容器メーカー の出力はガラスバッチの純度と安定性である。III型ソーダ石灰ガラスは業界標準ですが、その性能は「バッチ対カレット」の比率と遷移金属酸化物の存在に大きく依存します。.
活性ペプチド、電解質、高粘度エマルションを含む化粧品製剤の場合、ガラス表面のアルカリ性が隠れたリスクとなる。耐加水分解性」が不十分な場合、製剤とガラス壁の間のイオン交換がpHドリフトを引き起こし、エマルションが割れたり、有効成分が効能を失ったりする可能性がある。高度な製造工程では、レアー段階で「硫黄処理」を行い、内部表面を脱アルカリ化することで、タイプIのホウケイ酸ガラスに匹敵する化学的に不活性な環境を作り出します。 卸売り化粧品 ガラス瓶 蓋付き.
耐熱衝撃性と破壊力学
キャンドル・ジャーの文脈では、工学的な焦点は「熱膨張係数」(CTE)に移る。キャンドルジャーはヒートシンクとして機能する。ワックスプールが液化する際、内壁(溶けたワックスに接触)と外壁(周囲の空気に接触)の間の熱勾配は、莫大なフープ応力を生み出す。.
精密製造により、「アニーリングポイント」と「ストレインポイント」が綿密に管理されている。ガラスが急速に冷却されすぎると、潜在的な応力が分子格子に閉じ込められたままになります。これらの微視的な「グリフィス・フラックス」は、消費者のパワーバーン時の自然破壊の前兆となる。偏光(ASTM C148)による “残留応力遅延 ”の検証は、信頼できるメーカーにとって譲れない基準です。.
クロージャーシステムの機械的精度とシールの完全性
瓶と蓋の関係は、業界で最も一般的な故障ポイントです。ねじ込み式の化粧品の蓋であれ、摩擦嵌合式のろうそくの蓋であれ、エンジニアリングは “クリープ ”と “応力緩和 ”を考慮しなければならない。”
陸」エリアとボアシールエンジニアリング
いつ 卸売化粧品ガラスを調達する 蓋付き瓶, ランド」(瓶の縁の上面)の平らさがシールの成功を左右する。.
- 平面性: リム全体で0.2mmを超えるずれは、揮発性オイルのバイパスの原因となる。.
- E」と「T」の寸法: スレッドの長径と短径です。カスタム ガラス瓶メーカー を射出成型された蓋と同期させ、「ねじ係合」が、加圧されていない航空機の貨物倉での輸送中の内圧上昇に耐えるのに十分であることを保証しなければならない。.
- ライニング素材: EPE(発泡ポリエチレン)、インダクションヒートシール、シリコーンガスケットのいずれを選ぶかは、製品のテルペンおよび界面活性剤プロファイルとの「化学的適合性」によって決定される。.
工業規模の比較材料分析
| パラメータ | 高フリント化粧品用ガラス | 琥珀/ドープ・キャンドル・グラス | リサイクル(PCR)ガラス |
| 光学的透明度 | 92%(エクストラホワイト) | 15%(UVカット) | 75-80%(ナチュラルティント) |
| 加水分解クラス | クラスHGB1(高) | クラスHGB3(中程度) | 可変 |
| 最大サーマルデルタ | 45°C | 65°C | 38°C |
| Fe2O3含有量 | < 0.015% | > 0.15% | > 0.10% |
| リサイクル・コンテンツ | 0-10% | 50%まで | 70-100% |
最適化のための拡張セマンティックキーワード:
- 持続可能な包装のコンプライアンス
- 精密射出成形クロージャー
- 浸出性および抽出性(L&E)試験
業界のケーススタディ:ビタミンA配合ナイトクリームにおける層間剥離とシール劣化の解決
ブランドの背景と要件
あるティア1のクリニカル・スキンケア・ブランドが「アドバンスド・レチノール・リカバリー・クリーム」を開発した。その処方は非常に繊細で、紫外線に対して100%不透明で、酸素の存在下で急速に劣化するレチノールの酸化を防ぐために気密シールを備えた50mlの広口ガラス瓶が必要だった。.
技術的課題
最初の “ストレス・エージング”(40℃/75% RHで6ヶ月)の間、このブランドは以前のサプライヤーのパッケージで2つの壊滅的な不具合を観察した。第一に、瓶の外側の「ローズゴールド」真空蒸着コーティングが、縁の近くで剥がれ始めた(剥離)。次に、蓋のシリコン・ガスケットが12%で膨張し、蓋が詰まる原因となった。化学分析の結果、クリームに含まれる高濃度のエモリエント成分がシールから移行し、コーティングの下地を攻撃していることが判明した。.
技術パラメーターとソリューション
- 基板エンジニアリング: 私たちは “ダブルウォール ”ガラス構造に移行した。内瓶はシランベースの蒸気バリアで処理され、表面エネルギーを減少させた。.
- コーティング技術: 従来の真空メタライゼーションの代わりに、私たちは二次的なUV硬化保護トップコートを施した “Physical Vapor Deposition”(PVD)を利用した。これにより、クリーム特有の界面活性剤系に耐性のある分子結合が形成された。.
- シールの最適化: シリコン・ガスケットは “多層フッ素化PE ”ライナーに置き換えられた。この素材は、ビタミンAエステルに対して化学的に不活性でありながら、気密シールに必要な弾性を備えている。.
- トルク規格: キャッピングトルクは15~18インチポンドに調整され、ライナーの圧縮が正確に0.3mmになるようにした。.
大量生産と品質管理
大量生産時には、100個に1個の割合で「自動真空リークテスト」(ASTM D3078)を実施した。さらに、消費者が誤って外装に製品をこぼした場合でもコーティングが無傷であることを確認するため、PVDコーティングされたユニットに対して4時間ごとに「クロスハッチ接着試験」を実施した。.
最終的な市場パフォーマンス
製品の発売は世界的に成功し、パッケージの不具合による返品はゼロだった。同ブランドの研究所では、レチノールの安定性が24ヶ月間98.5%であることを確認した。重量のあるガラスと、精密なネジ式の蓋の「カチッ」という音は、このブランドの高級クリニカル・ポジショニングを強化した。.
ロジスティクスとサプライチェーンの強靭性:ホールセールの現実
移行 卸売り ガラスキャンドルジャー には単価交渉以上のものがある。グローバル・サプライチェーンの「リスク軽減」戦略が必要なのだ。.
- ISマシンのキャビテーション: 大量注文(例えば50万個)の場合、ガラスは複数の “キャビティ ”にまたがって製造される。各キャビティには固有の指紋があります。一つのキャビティに微細なバリがあると、断続的な液漏れにつながります。専門メーカーは、迅速なトレーサビリティのために、瓶の底に「空洞固有のコーディング」を使用しています。.
- パレタイゼーションとトップロード: ガラスは重い。100mlの瓶の標準的なパレットは800kgを超えることもある。二次包装の “破砕強度 ”は、底層崩壊のリスクを冒すことなく輸送コストを最適化するために、海上コンテナでの三段積みに耐えられるように設計されなければならない。.
消費者の触覚と “開封 ”の心理学”
高級品分野では、「重量対体積」比が知覚価値の主な要因である。. 化粧品容器メーカー 専門家はしばしば「ウェイト・ベース」デザインを推奨する。ガラスの質量を底に集中させることで、瓶は2つのことを達成する。重心が低くなり(充填時の転倒リスクを軽減)、消費者が無意識のうちに高い成分品質を連想する、実質的な「重さ」を実現する。これは「ハプティック・エンジニアリング」であり、物理的特性を利用してブランドの価格帯を検証することである。.
よくある質問専門家によるソーシングの技術指導
Q: なぜガラス瓶の中には「種」や「ブリスター」ができるものがあるのですか?
A: 溶解の過程で閉じ込められた小さな気泡です。小さな「種」はしばしば美観上の問題ですが、表面近くの「水泡」は構造上のリスクです。これは炉の温度管理が悪いか、溶融ガラスバッチの「精錬」が不適切であることを示しています。.
Q: 「マット・フロスト」仕上げと「塗装」仕上げの利点は何ですか?
A: 酸性エッチング(フロスティング)は、微細な欠陥を除去することによって、ガラス表面をわずかに強化します。エッセンシャルオイルの含有量が多い製品の場合、溶解する塗料がないため、フロスティングの方が安全であることが多い。.
Q: “Neck Finish GCMI ”は蓋の調達にどう影響しますか?
A: GCMI (Glass Packaging Institute)の基準では、あるメーカーの48/400のネック仕上げの瓶が、他のメーカーの48/400の蓋にぴったり合うことを保証しています。必ず「図面」を要求して「H」寸法(仕上げの高さ)を確認し、蓋が肩と同じ高さになるようにしてください。.