


Le responsable commercial vous contactera dans les 24 heures.
La métallurgie structurelle du verre : Un plan technique pour l'approvisionnement et la fabrication à l'échelle mondiale
Dans le monde de haute précision de l'ingénierie des conteneurs, l'écart entre un récipient générique et un composant industriel de haute performance se mesure en microns et en stabilité moléculaire. Pour les marques qui naviguent dans le paysage des fabricants de bocaux en verre et fournisseurs de photophores, Le processus de sélection donne souvent la priorité à l'esthétique, alors que la véritable viabilité d'une ligne de produits repose sur la composition chimique de la matière fondue et la précision thermodynamique du four de recuit. L'approvisionnement à l'ère moderne de la commerce de bocaux en verre exige que l'on s'éloigne de l'examen superficiel pour passer à une analyse en profondeur de la physique de la fabrication.
Stœchiométrie moléculaire et étalon de verre de type III
Le verre utilisé pour vente en gros pots à bougies en verre est principalement un verre sodocalcique, mais la recette spécifique du “lot” détermine sa résistance à long terme aux agressions environnementales. Une composition standard de 72% de silice ($SiO_2$), 13% de soude ($Na_2O$) et 10% de chaux ($CaO$) constitue la base, mais les fabricants haut de gamme manipulent les 5% restants pour atteindre des objectifs de performance spécifiques.
L'augmentation de la teneur en oxyde d'aluminium ($Al_2O_3$) améliore la durabilité chimique et la résistance à l'hydrolyse, ce qui est essentiel pour les pots destinés à contenir des huiles très parfumées ou des formules de soins acides. Inversement, le contrôle des niveaux d'oxyde de magnésium ($MgO$) est essentiel pour gérer la “plage de travail”, c'est-à-dire la fenêtre de température dans laquelle le verre reste suffisamment souple pour les détails complexes du moule, mais suffisamment stable pour éviter l“”affaissement“. Pour les ingénieurs, l'objectif est de minimiser la ”température liquide", en s'assurant que le verre passe d'un état fondu à un solide rigide sans former de cristaux internes (dévitrification) qui agissent comme des points de rupture.
Gestion du stress thermodynamique : La courbe de recuit
L'une des défaillances les plus fréquentes dans les Pots de bougie en verre en gros est la rupture spontanée lors de la première combustion. Ce phénomène est rarement dû à une flamme faible, mais plutôt à des contraintes internes résiduelles. Pendant le processus de formation, l'extérieur du verre se refroidit plus rapidement que l'intérieur. Ce delta de température crée un “sandwich de tension” à l'intérieur de la paroi du verre.
Pour atténuer ce problème, les professionnels fabricants de bocaux en verre utilisent un processus de recuit isotherme. Les bocaux passent dans un tunnel (lehr) où ils sont réchauffés jusqu'au “point de recuit” (généralement autour de 540°C), puis refroidis à une vitesse strictement contrôlée - souvent aussi lente que 1°C par minute en passant par le “point de déformation”. Si cette courbe n'est pas respectée, le verre conserve une “déformation permanente”, invisible à l'œil nu, mais qui apparaît sous la forme de motifs de couleurs vives sous un polariscope. Dans le monde de la commerce de bocaux en verre, En conséquence, la demande d'un rapport de test du polariscope (ASTM C148) est le seul moyen de vérifier qu'une livraison de 100 000 unités ne deviendra pas une responsabilité dans la maison du consommateur.
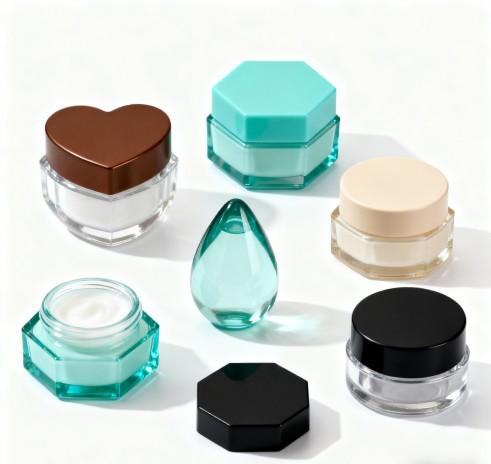
La physique de la jante : intégrité de l'étanchéité et finitions du manche
Dans le secteur cosmétique, l'interface entre le bord en verre et le bouchon est le point de défaillance le plus courant. Un pot qui “fuit” est rarement dû au seul couvercle ; il est souvent le résultat d'un problème de “planéité du bord”. Si la surface supérieure du pot - appelée “terre” - n'est pas parfaitement plane avec une tolérance de 0,2 mm, le joint ou la doublure ne peut pas créer un joint hermétique.
En outre, l'épaisseur de la “paroi E” (la distance entre la racine du fil et le col interne) doit être calculée pour résister au “couple d'application” des machines de bouchage automatisées à grande vitesse. Si le verre est trop fin au niveau du col, la pression mécanique de la tête de bouchage induira des microfissures qui se propageront dans le temps, entraînant éventuellement une “contamination de l'espace de tête” ou une pénétration d'oxygène.
| Paramètres techniques | Spécification standard | Objectif haute performance |
| Résistance à l'hydrolyse | Type III (USP ) | Type II (désalcalinisé) |
| Résistance aux chocs thermiques | 42°C Différentiel | > 55°C Différentiel |
| Résistance à la charge verticale | 1,5 - 2,0 kN | > 3,0 kN |
| Tolérance de planéité de la jante | $\pm$ 0,38 mm | $\pm$ 0,15 mm |
Étude de cas : Atténuation du “décollement du revêtement” dans les cuves à bougies noires mates de première qualité
Une marque européenne de parfums d'ambiance de luxe a été confrontée à une crise importante lors de son lancement au quatrième trimestre. Elle s'était approvisionnée en 250 000 pots noirs mats à revêtement personnalisé auprès d'un grand distributeur. fournisseurs de photophores réseau. Au bout de quelques semaines de stockage, le revêtement mat a commencé à former des bulles et à se détacher par plaques, en particulier autour de l'épaule du pot.
Contexte et exigences de la marque :
La marque a utilisé un mélange de paraffine et de cire végétale très puissant avec une concentration d'huile de parfum de 15%. Le design exigeait une finition mate “Soft-Touch” qui ne laisserait pas apparaître les empreintes digitales ou les rayures pendant le transport.
Défis techniques :
- Migration chimique : La forte concentration de “Limonene” et de “Linalool” (composants courants des parfums) s'est infiltrée dans la cire et a attaqué la peinture à base de solvants organiques.
- Déficit en énergie de surface : Le verre avait été traité en usine avec une quantité excessive de “Cold-End Coating” (cire de polyéthylène) pour éviter les rayures. Cette couche de cire a réduit l'énergie de surface du verre à moins de 30 Dyne/cm, empêchant la peinture mate de former une liaison chimique avec la silice.
- Inadéquation de la dilatation thermique : Pendant le processus de “Hot-Fill” (coulage de la cire à 75°C), le verre s'est dilaté, mais pas le revêtement mat fragile, ce qui a provoqué des micro-déchirures permettant aux huiles parfumées de pénétrer dans l'interface.
Paramètres techniques et solutions techniques :
- Préparation de la surface : L'équipe d'ingénieurs a mis en œuvre un traitement à la flamme “Pyrosil”. Ce traitement a permis d'éliminer la cire de polyéthylène et de déposer une fine couche de silice à haute énergie, portant l'énergie de surface à 65 Dyne/cm.
- Chimie des revêtements : Passage d'une peinture à base de solvants séchée à l'air à un revêtement “époxy-acrylate” durci aux UV, chimiquement inerte pour les huiles essentielles.
- Protocole d'essai : Les pots ont été soumis à un “Cross-Hatch Adhesion Test” (ASTM D3359) après avoir été immergés dans l'huile parfumée 100% pendant 48 heures.
- Ajustement du verre : Le “rayon d'épaulement” a été augmenté de 1,5 mm pour permettre une épaisseur de peinture plus uniforme au cours du processus de pulvérisation.
Résultat :
Le problème de délamination a été réduit à 0%. La marque a été relancée avec succès et la finition “Soft-Touch” est restée intacte même après que la bougie a atteint sa dernière heure de combustion, où la température de la paroi de verre a atteint 85°C. Ce cas souligne que fabricants de bocaux en verre doit être intégré dès le début de la discussion sur la formulation afin d'éviter l'incompatibilité des matériaux.
Fabrication durable : Le rapport Cullet et la décarbonisation
L'histoire mondiale autour de la commerce de bocaux en verre se concentre de plus en plus sur le taux de “calcin” (verre recyclé). Pour chaque augmentation de 10% de calcin, la consommation d'énergie dans le four diminue d'environ 3%. Cependant, un taux élevé de calcin introduit des “inclusions réfractaires” - de minuscules particules de céramique ou de métal qui ne fondent pas à la même température que le verre.
Les ingénieurs doivent trouver un équilibre entre la durabilité et la “résistance à la rupture”. Dans les environnements à haute pression, tels que les pots de boissons gazeuses ou les bougies à grande mèche, ces inclusions peuvent agir comme des “amplificateurs de contrainte”. Avancées fabricants de bocaux en verre utilisent désormais la spectroscopie à rayons X et la spectroscopie à décomposition induite par laser (LIBS) pour analyser le flux de calcin, afin de s'assurer que le contenu recyclé ne compromet pas l'intégrité structurelle du récipient final.
Mots clés techniques élargis
- Taux de lixiviation alcaline: La mesure du nombre d'ions qui migrent du verre vers le produit.
- Borosilicate 3.3 expansion: La référence en matière de résistance aux chocs thermiques pour le verre de laboratoire et le verre haut de gamme.
- IS (Individual Section) précision de la machine: La technologie de base utilisée dans le formage moderne du verre à grande vitesse.
FAQ : Perspectives de l'ingénierie professionnelle
Q1 : Comment la “verticalité” affecte-t-elle les lignes de remplissage automatisées ?
R : Si un bocal présente une inclinaison (déviation par rapport à l'axe vertical) de plus d'un degré, l'aiguille de remplissage peut toucher le côté du goulot au lieu du centre. Cela entraîne des pertes de produit et des temps d'arrêt mécanique. Les fabricants de bocaux en verre haut de gamme utilisent des systèmes de tri par vision pour rejeter tout bocal dont l'inclinaison dépasse 0,8 mm par 100 mm de hauteur.
Q2 : Pourquoi le “Push-up” (concavité de la base) est-il nécessaire en bocaux en verre?
R : L'emboîtement a deux fonctions : il garantit la stabilité de la jarre sur son périmètre extérieur et agit comme une arche structurelle pour résister à la pression interne et aux forces de dilatation thermique. Un bocal à fond plat est beaucoup plus susceptible de se fissurer sous le poids d'une palette ou la chaleur d'une flamme.
Q3 : Quelle est la différence entre les revêtements “à chaud” et “à froid” ?
R : Le revêtement à chaud (oxyde d'étain) est appliqué pour rendre la surface du verre plus dure et plus résistante aux rayures. Le revêtement à froid (cire de polyéthylène) est appliqué pour rendre les pots “glissants” afin qu'ils ne se grippent pas ou ne se bloquent pas sur les bandes transporteuses à grande vitesse pendant le processus d'emballage des bocaux à bougie en verre.
Le précédent : La hiérarchie technique des contenants en verre de première qualité : Au-delà de l'esthétique dans l'emballage des cosmétiques et des bougiesLe suivant : Le paradigme de l'ingénierie du verre à haute performance : Naviguer dans le paysage technique de la fabrication de bocaux sur mesure