


سيتصل بك مدير المبيعات في غضون 24 ساعة
التسلسل الهرمي الهندسي للعبوات الزجاجية الفاخرة: ما وراء الجماليات في عبوات مستحضرات التجميل والشموع
في المشهد الصارم للعلامات التجارية الراقية للعطور الجلدية والمنزلية الراقية، يعتبر الوعاء أكثر بكثير من مجرد لوحة تسويقية؛ فهو حاجز وقائي حاسم ومكون وظيفي لاستقرار المنتج. بالنسبة لمديري المشتريات ومهندسي التعبئة والتغليف، فإن الإبحار في مشهد الشركات المصنعة للعبوات الزجاجية المخصصة يتطلب فهمًا لكيمياء السيليكات والتفاوتات الميكانيكية وديناميكيات السوائل لتفاعل المنتج. عندما تتدرج العلامة التجارية إلى أوعية شموع زجاجية زجاجية بالجملة أو الأوعية التجميلية، يتبخر هامش الخطأ. يمكن أن يؤدي الانحراف البسيط في منحنى التلدين أو خطأ دون الميكرون في خيوط تشطيب العنق إلى فشل على مستوى الدفعة الواحدة مما يؤدي إلى تآكل ثقة المستهلك والربحية النهائية.
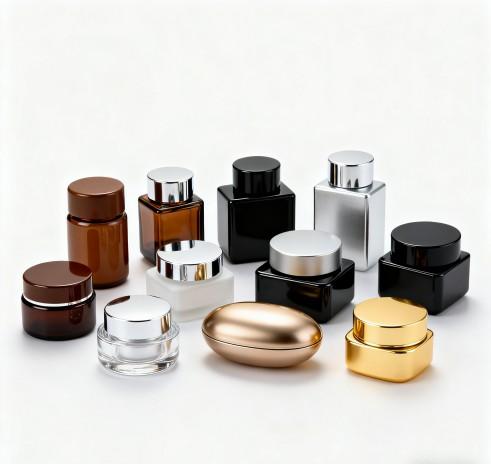
النزاهة الجزيئية وكيمياء الركائز الزجاجية
المفاضلة الأساسية بين مصنع عبوات مستحضرات التجميل المخرجات هي نقاء وثبات دفعة الزجاج. وفي حين أن زجاج الجير الصودا من النوع الثالث هو معيار الصناعة، فإن أداءه يعتمد بدرجة كبيرة على نسبة “الدفعة إلى الكليت” ووجود أكاسيد فلزية انتقالية.
بالنسبة لتركيبات مستحضرات التجميل التي تحتوي على الببتيدات النشطة أو الشوارد أو المستحلبات عالية اللزوجة، فإن قلوية سطح الزجاج تمثل خطرًا خفيًا. إذا كانت “مقاومة التحلل المائي” غير كافية، يمكن أن يؤدي التبادل الأيوني بين التركيبة والجدار الزجاجي إلى انحراف الأس الهيدروجيني مما يتسبب في انقسام المستحلب أو فقدان المكونات النشطة لفعاليتها. يتضمن التصنيع المتقدم “المعالجة بالكبريت” أثناء مرحلة الليهر لإزالة القلوية من السطح الداخلي، مما يخلق بيئة خاملة كيميائيًا تنافس زجاج البورسليكات من النوع الأول ولكن بمقياس مناسب لـ مستحضرات التجميل بالجملة برطمانات زجاجية مع أغطية.
مقاومة الصدمة الحرارية وميكانيكا الكسر
في سياق برطمانات الشموع، يتحول التركيز الهندسي إلى “معامل التمدد الحراري” (CTE). تعمل جرة الشمعة كمشتت حراري. عندما يسيل تجمع الشمع، يخلق التدرج الحراري بين الجدار الداخلي (الملامس للشمع المنصهر) والجدار الخارجي (الملامس للهواء المحيط) إجهادًا طوقيًّا هائلاً.
يضمن التصنيع الدقيق أن تتم إدارة “نقطة التلدين” و“نقطة الإجهاد” بدقة. إذا تم تبريد الزجاج بسرعة كبيرة، تظل الضغوط الكامنة عالقة في الشبكة الجزيئية. هذه “عيوب ”جريفيث“ المجهرية هذه هي سلائف الكسور التلقائية أثناء الاحتراق الكهربائي للمستهلك. ويُعد التحقق من ”تثبيط الإجهاد المتبقي" عن طريق الضوء المستقطب (ASTM C148) معيارًا غير قابل للتفاوض لأي مصنع حسن السمعة.
الدقة الميكانيكية في أنظمة الإغلاق وسلامة الختم
العلاقة بين البرطمان وغطائه هي نقطة الفشل الأكثر شيوعًا في الصناعة. وسواءً كان الغطاء تجميليًا ملولبًا بخيط لولبي أو غطاء شمعة مثبت بالاحتكاك، يجب أن تأخذ الهندسة في الحسبان “الزحف” و“ارتخاء الإجهاد”.”
منطقة “اليابسة” وهندسة ختم التجويف
عندما توريد زجاج مستحضرات التجميل بالجملة برطمانات مزودة بأغطية, ، فإن تسطيح “الأرض” (السطح العلوي لحافة البرطمان) هو الذي يحدد مدى نجاح الختم.
- الاستواء سيتسبب أي انحراف يتجاوز 0.2 مم عبر الحافة في حدوث تجاوز للزيوت المتطايرة.
- الأبعاد “E” و “T”: هذه هي الأقطار الرئيسية والثانوية للخيط. مخصص مصنعو البرطمانات الزجاجية يجب مزامنتها مع الغطاء المصبوب بالحقن للتأكد من أن “تعشيق اللولب” كافٍ لتحمل الضغط الداخلي المتراكم أثناء الشحن في عنابر الشحن غير المضغوطة بالطائرة.
- مواد التبطين: يتم تحديد الاختيار بين حشوات EPE (البولي إيثيلين الموسع) أو مانعات التسرب الحراري الحثي أو حشوات السيليكون من خلال “التوافق الكيميائي” مع مواصفات التربين والمادة الخافضة للتوتر السطحي للمنتج.
تحليل المواد المقارنة على النطاق الصناعي
| المعلمة | زجاج تجميلي عالي الوبر | زجاج شموع عنبري/زجاج الشموع المخدر | الزجاج المعاد تدويره (PCR) |
| الوضوح البصري | 92% (أبيض إضافي) | 15% (حجب الأشعة فوق البنفسجية) | 75-80% (لون طبيعي) |
| فئة التحلل المائي | الفئة HGB1 (عالية) | الفئة HGB3 (متوسطة) | متغير |
| أقصى دلتا حراري | 45°C | 65°C | 38°C |
| محتوى Fe2O3 الحديد2O3 | < 0.015% | > 0.15% | > 0.10% |
| المحتوى المعاد تدويره | 0-10% | حتى 50% | 70-100% |
الكلمات المفتاحية الدلالية الموسعة للتحسين:
- الامتثال المستدام للتغليف المستدام
- حقن دقيق للإغلاق المصبوب بالحقن المصبوب
- اختبار القابلية للرشح والاستخراج (L&E)
دراسة حالة صناعية: حل مشكلة التصفيح وتحلل الختم في الكريمات الليلية المملوءة بفيتامين أ
خلفية العلامة التجارية ومتطلباتها
طوّرت إحدى العلامات التجارية للعناية بالبشرة من المستوى الأول “كريم ريتينول متقدم للتعافي”. كانت التركيبة حساسة بشكل استثنائي: فقد تطلبت عبوة زجاجية واسعة الفم بسعة 50 مل، وكانت غير شفافة للأشعة فوق البنفسجية 100%، كما كانت تتميز بإحكام إغلاقها لمنع أكسدة الريتينول الذي يتحلل بسرعة في وجود الأكسجين.
التحديات التقنية
خلال “تعتيق الإجهاد” الأولي (6 أشهر عند درجة حرارة 40 درجة مئوية/75% رطوبة نسبية)، لاحظت العلامة التجارية عطلين كارثيين في عبوة المورد السابق. أولاً، بدأ الطلاء “الذهبي الوردي” المفرغ من المعدن على السطح الخارجي للعبوة في التقشر (التفكك) بالقرب من الحافة. ثانيًا، انتفخت حشية السيليكون الموجودة في الغطاء بمقدار 12%، مما تسبب في انحشار الغطاء. كشف التحليل الكيميائي أن التركيز العالي للمطريات الموجودة في الكريم كان ينتقل عبر الغطاء ويهاجم الطلاء التمهيدي للطلاء.
المعلمات التقنية والحل
- هندسة الركيزة: انتقلنا إلى هيكل زجاجي “مزدوج الجدار”. تمت معالجة البرطمان الداخلي بحاجز بخار قائم على السيلان لتقليل الطاقة السطحية.
- تقنية الطلاء: وبدلاً من التمعدن الفراغي التقليدي، استخدمنا “الترسيب الفيزيائي للبخار” (PVD) مع طبقة علوية واقية ثانوية معالجة بالأشعة فوق البنفسجية. وقد أدى ذلك إلى إنشاء رابطة جزيئية مقاومة لنظام خافض للتوتر السطحي الخاص بالكريم.
- تحسين الختم: تم استبدال حشية السيليكون ببطانة “البولي إيثيلين المفلور متعدد الطبقات”. وفرت هذه المادة المرونة اللازمة لإغلاق محكم مع كونها خاملة كيميائياً لإسترات فيتامين أ.
- معايير عزم الدوران: تمت معايرة عزم دوران السد إلى 15-18 بوصة رطل، مما يضمن أن يكون ضغط البطانة 0.3 مم بالضبط - “المنطقة الذهبية” لمنع دخول الأكسجين.
الإنتاج الضخم ومراقبة الجودة
أثناء الإنتاج الضخم، أجرينا “اختبار التسرب الآلي بالتفريغ” (ASTM D3078) على عبوة واحدة من كل 100 عبوة. وعلاوة على ذلك، تم إجراء “اختبار الالتصاق المتقاطع” كل 4 ساعات على الوحدات المطلية بالطبقة الخارجية PVD لضمان بقاء الطلاء سليمًا حتى لو سكب المستهلك المنتج على السطح الخارجي عن طريق الخطأ.
الأداء النهائي للسوق
وقد حقق إطلاق المنتج نجاحًا عالميًا، حيث لم يتم إرجاع أي منتج بسبب فشل التغليف. أكد مختبر العلامة التجارية أن ثبات الريتينول بقي عند 98.5% على مدار 24 شهرًا، مقارنة بـ 70% فقط في التكرار السابق للتغليف. عزز الزجاج ذو الوزن الثقيل و“طقطقة” الغطاء الدقيق الخيوط من مكانة العلامة التجارية السريرية الفاخرة.
مرونة الخدمات اللوجستية وسلسلة التوريد: الواقع بالجملة
الانتقال إلى بالجملة برطمانات زجاجية للشموع يتضمن أكثر من مجرد التفاوض على تكلفة الوحدة. فهو يتطلب استراتيجية “تخفيف المخاطر” لسلسلة التوريد العالمية.
- تجويف الماكينة IS: عند الطلب بأحجام كبيرة (على سبيل المثال، 500,000 وحدة)، يتم إنتاج الزجاج عبر “تجاويف” متعددة. كل تجويف له بصمة فريدة من نوعها. إذا كان أحد التجاويف يحتوي على نتوءات مجهرية، فقد يؤدي ذلك إلى تسريب متقطع. يستخدم المصنعون المحترفون “الترميز الخاص بالتجويف” في قاعدة البرطمان للتتبع السريع.
- التحميل على المنصات النقالة والحمولة العلوية: الزجاج ثقيل. يمكن أن تزن منصة نقالة قياسية من العبوات سعة 100 مل أكثر من 800 كجم. يجب تصميم “قوة السحق” للتغليف الثانوي بحيث يتحمل التكديس الثلاثي في الحاويات البحرية لتحسين تكاليف الشحن دون المخاطرة بانهيار الطبقة السفلية.
اللمسية الاستهلاكية وسيكولوجية “فتح الصندوق”
في قطاع المنتجات الفاخرة، تُعد نسبة “الوزن إلى الحجم” محركاً أساسياً للقيمة المتصورة. شركة تصنيع برطمانات مستحضرات التجميل غالبًا ما يوصي الخبراء بتصميم “القاعدة المرجحة”. من خلال تركيز كتلة الزجاج في الأسفل، يحقق البرطمان أمرين: مركز ثقل أقل (مما يقلل من خطر الانقلاب أثناء التعبئة) و“ثقل” كبير يربطه المستهلكون لا شعوريًا بجودة المكونات العالية. هذه هي “الهندسة اللمسية” - استخدام الخصائص الفيزيائية للتحقق من صحة سعر العلامة التجارية.
الأسئلة الشائعة: الإرشادات الفنية للخبراء في مجال التوريد
س: لماذا تظهر “بذور” أو “بثور” في بعض البرطمانات الزجاجية؟
ج: هذه الفقاعات عبارة عن فقاعات هواء صغيرة عالقة أثناء عملية الذوبان. في حين أن “البذور” الصغيرة غالبًا ما تكون مشكلة جمالية، فإن “البثور” القريبة من السطح تمثل مخاطر هيكلية. وهي تشير إلى ضعف التحكم في درجة حرارة الفرن أو “التكرير” غير السليم لدفعة الزجاج المنصهر.
سؤال: ما فائدة الطلاء النهائي “غير اللامع” مقابل الطلاء النهائي “المطلي”؟
ج: يعمل الحفر بالأحماض (الصقيع) في الواقع على تقوية السطح الزجاجي قليلاً عن طريق إزالة العيوب المجهرية، في حين أن الطلاء عبارة عن طبقة موضعية يمكن خدشها. بالنسبة للمنتجات التي تحتوي على نسبة عالية من الزيوت الأساسية، غالبًا ما يكون التثليج أكثر أمانًا حيث لا يوجد طلاء لإذابة الطلاء.
س: كيف يؤثر “تشطيب الرقبة GCMI” على مصدر الغطاء الخاص بي؟
ج: تضمن معايير معهد التعبئة والتغليف الزجاجي (GCMI) أن العنق 48/400 على برطمان من أحد المصنّعين يتناسب تمامًا مع غطاء 48/400 من مصنع آخر. اطلب دائمًا “الرسم” للتأكد من بُعد “H” (ارتفاع النهاية) للتأكد من أن الغطاء يستقر في مكان مستوٍ على الكتف.