


El gerente de ventas se pondrá en contacto con usted en un plazo de 24 horas.
La jerarquía de ingeniería del envase de vidrio premium: Más allá de la estética en el envasado de cosméticos y velas
En el riguroso panorama de las marcas dermatológicas y de fragancias para el hogar de gama alta, el recipiente es mucho más que un lienzo de marketing; es una barrera protectora crítica y un componente funcional de la estabilidad del producto. Para los directores de compras y los ingenieros de envasado, navegar por el panorama de la fabricantes de tarros de cristal personalizados requiere comprender la química de los silicatos, las tolerancias mecánicas y la dinámica de fluidos de la interacción de los productos. Cuando una marca escala a venta al por mayor de tarros de cristal para velas o recipientes cosméticos, el margen de error se evapora. Una pequeña desviación en la curva de recocido o un error submicrónico en el roscado del acabado del cuello pueden provocar fallos en todo el lote que erosionen la confianza del consumidor y la rentabilidad final.
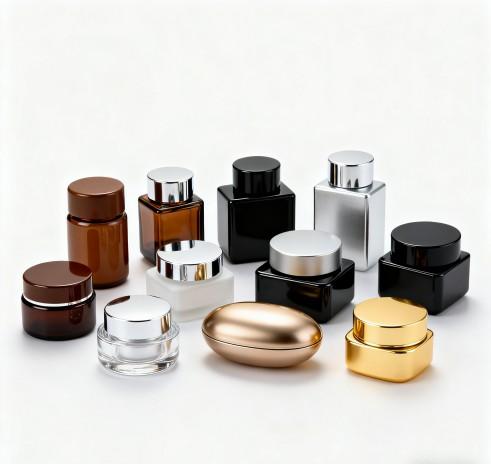
Integridad molecular y química de los sustratos de vidrio
El principal diferenciador entre fabricante de tarros cosméticos salidas es la pureza y estabilidad del lote de vidrio. Aunque el vidrio sodocálcico de tipo III es el estándar de la industria, su rendimiento depende en gran medida de la relación “Lote-Cullet” y de la presencia de óxidos de metales de transición.
Para las formulaciones cosméticas que contienen péptidos activos, electrolitos o emulsiones de alta viscosidad, la alcalinidad de la superficie del vidrio es un riesgo oculto. Si la “Resistencia hidrolítica” es insuficiente, el intercambio de iones entre la formulación y la pared del vidrio puede desencadenar una desviación del pH, provocando la rotura de la emulsión o la pérdida de eficacia de los principios activos. La fabricación avanzada implica el “Tratamiento con azufre” durante la fase de lehr para desalcalinizar la superficie interna, creando un entorno químicamente inerte que rivaliza con el vidrio de borosilicato de Tipo I, pero a una escala adecuada para venta al por mayor de cosmeticos tarros de cristal con tapas.
Resistencia al choque térmico y mecánica de la fractura
En el contexto de los tarros de velas, la ingeniería se centra en el “Coeficiente de Expansión Térmica” (CTE). Un tarro de velas funciona como un disipador de calor. A medida que la cera se licua, el gradiente térmico entre la pared interior (en contacto con la cera fundida) y la pared exterior (en contacto con el aire ambiente) crea una inmensa tensión de aro.
La precisión de la fabricación garantiza que el “punto de recocido” y el “punto de deformación” se controlen meticulosamente. Si el vidrio se enfría demasiado rápido, quedan tensiones latentes atrapadas en la red molecular. Estas “grietas de Griffith” microscópicas son las precursoras de las fracturas espontáneas durante el consumo. La verificación de la “Retardación de la Tensión Residual” mediante luz polarizada (ASTM C148) es una norma no negociable para cualquier fabricante reputado.
Precisión mecánica en los sistemas de cierre e integridad de las juntas
La relación entre el tarro y su tapa es el punto de fallo más común en la industria. Tanto si se trata de una tapa cosmética de rosca como de una tapa de vela de ajuste por fricción, la ingeniería debe tener en cuenta la “Fluencia” y la “Relajación de tensiones”.”
El área “Tierra” y la ingeniería de sellado de perforaciones
En venta al por mayor de vidrio para cosméticos tarros con tapa, La planitud de la “tierra” (la superficie superior del borde del tarro) determina el éxito del sellado.
- Planaridad: Cualquier desviación superior a 0,2 mm en la llanta provocará un desvío de los aceites volátiles.
- Las dimensiones “E” y “T”: Son los diámetros mayor y menor de la rosca. A medida Fabricantes de tarros de cristal debe sincronizarlas con la tapa moldeada por inyección para garantizar que el “enganche de la rosca” sea suficiente para soportar la presión interna acumulada durante el transporte en bodegas de carga no presurizadas de aviones.
- Materiales del forro: La elección entre juntas de EPE (polietileno expandido), juntas de calor por inducción o juntas de silicona viene determinada por la “Compatibilidad química” con el perfil de terpenos y tensioactivos del producto.
Análisis comparativo de materiales a escala industrial
| Parámetro | Vidrio cosmético con alto contenido en pedernal | Ámbar/Vidrio dopado para velas | Vidrio reciclado (PCR) |
| Claridad óptica | 92% (Extra Blanco) | 15% (Bloqueo UV) | 75-80% (Tinte natural) |
| Clase hidrolítica | Clase HGB1 (Alta) | Clase HGB3 (Moderada) | Variable |
| Delta térmico máximo | 45°C | 65°C | 38°C |
| Contenido de Fe2O3 | < 0,015% | > 0,15% | > 0,10% |
| Contenido reciclado | 0-10% | Hasta 50% | 70-100% |
Palabras clave semánticas ampliadas para la optimización:
- Cumplimiento de la normativa sobre envases sostenibles
- Cierres moldeados por inyección de precisión
- Pruebas de lixiviación y extracción (L&E)
Estudio de caso industrial: Solución a la delaminación y degradación del sellado en cremas de noche con infusión de vitamina A
Antecedentes y requisitos de la marca
Una marca clínica de primer nivel para el cuidado de la piel desarrolló una “Crema recuperadora avanzada de retinol”. La fórmula era excepcionalmente sensible: requería un tarro de cristal de boca ancha de 50 ml que fuera 100% opaco a la luz UV y presentara un cierre hermético para evitar la oxidación del Retinol, que se degrada rápidamente en presencia de oxígeno.
Retos técnicos
Durante el “envejecimiento bajo estrés” inicial (6 meses a 40°C/75% HR), la marca observó dos fallos catastróficos en el envase de su proveedor anterior. En primer lugar, el revestimiento metalizado al vacío “Rose Gold” del exterior del tarro empezó a pelarse (deslaminación) cerca del borde. En segundo lugar, la junta de silicona de la tapa se hinchó en 12%, provocando el atasco de la tapa. El análisis químico reveló que la alta concentración de emolientes de la crema estaba migrando a través de la junta y atacando la imprimación del recubrimiento.
Parámetros técnicos y solución
- Ingeniería de sustratos: Pasamos a una construcción de vidrio de “doble pared”. El tarro interior se trató con una barrera de vapor a base de silano para reducir la energía superficial.
- Tecnología de revestimiento: En lugar de la tradicional metalización al vacío, utilizamos la “deposición física de vapor” (PVD) con una capa superior protectora secundaria curada con UV. Así se creó un enlace molecular resistente al sistema tensioactivo específico de la crema.
- Optimización del sellado: La junta de silicona se sustituyó por un revestimiento de “PE fluorado multicapa”. Este material proporcionaba la elasticidad necesaria para un cierre hermético, al tiempo que era químicamente inerte a los ésteres de vitamina A.
- Estándares de par: El par de apriete del tapón se calibró a 15-18 pulgadas-libra, garantizando que la compresión de la camisa fuera exactamente de 0,3 mm, la “zona dorada” para evitar la entrada de oxígeno.
Producción en serie y control de calidad
Durante la producción en serie, realizamos una “Prueba automatizada de fugas al vacío” (ASTM D3078) en 1 de cada 100 tarros. Además, cada 4 horas se realizaba una “Prueba de adherencia en cruz” en las unidades recubiertas con PVD para garantizar que el recubrimiento permanecería intacto aunque el consumidor derramara accidentalmente producto sobre el exterior.
Rendimiento final del mercado
El lanzamiento del producto fue un éxito mundial, con cero devoluciones relacionadas con fallos del envase. El laboratorio de la marca confirmó que la estabilidad del Retinol se mantuvo en 98,5% durante un periodo de 24 meses, frente a los 70% del envase anterior. El vidrio de alto gramaje y el “clic” de la tapa con rosca de precisión reforzaron el posicionamiento clínico de lujo de la marca.
Logística y resistencia de la cadena de suministro: La realidad al por mayor
La transición a al por mayor tarros de cristal para velas implica algo más que la negociación de los costes unitarios. Requiere una estrategia de “mitigación de riesgos” para la cadena de suministro global.
- Cavitación de la máquina IS: Cuando se hacen pedidos en grandes volúmenes (por ejemplo, 500.000 unidades), el vidrio se produce en múltiples “cavidades”. Cada cavidad tiene una huella única. Si una cavidad tiene una rebaba microscópica, puede provocar fugas intermitentes. Los fabricantes profesionales utilizan un “código específico de cavidad” en la base del tarro para una rápida trazabilidad.
- Paletización y carga superior: El vidrio pesa mucho. Un palé estándar de tarros de 100 ml puede pesar más de 800 kg. La “resistencia al aplastamiento” del envase secundario debe diseñarse de modo que resista el triple apilamiento en contenedores marítimos para optimizar los costes de transporte sin riesgo de colapso de la capa inferior.
Háptica del consumidor y la psicología del “unboxing”
En el sector del lujo, la relación “peso/volumen” es un factor primordial del valor percibido. Fabricante de tarros de cosméticos los expertos suelen recomendar un diseño de “base ponderada”. Al concentrar la masa de vidrio en el fondo, el tarro consigue dos cosas: un centro de gravedad más bajo (lo que reduce el riesgo de vuelco durante el llenado) y un “peso” sustancial que los consumidores asocian inconscientemente con una mayor calidad de los ingredientes. Esto es “ingeniería háptica”: utilizar las propiedades físicas para validar el precio de la marca.
FAQ: Orientación técnica de expertos para la contratación
P: ¿Por qué algunos tarros de cristal desarrollan “semillas” o “ampollas”?
R: Se trata de pequeñas burbujas de aire atrapadas durante el proceso de fusión. Mientras que las pequeñas “semillas” suelen ser un problema estético, las “ampollas” cerca de la superficie son riesgos estructurales. Indican un control deficiente de la temperatura del horno o un “afinado” inadecuado del lote de vidrio fundido.
P: ¿Qué ventajas tiene el acabado “Mate Frost” frente al acabado “Pintado”?
R: En realidad, el grabado ácido (esmerilado) refuerza ligeramente la superficie del vidrio al eliminar las imperfecciones microscópicas, mientras que la pintura es una capa superficial que puede rayarse. En el caso de los productos con alto contenido en aceites esenciales, el esmerilado suele ser más seguro, ya que no hay pintura que disolver.
P: ¿Cómo afecta el “Neck Finish GCMI” a mi abastecimiento de tapas?
R: Las normas GCMI (Glass Packaging Institute) garantizan que un acabado de cuello 48/400 en un tarro de un fabricante se ajustará perfectamente a una tapa 48/400 de otro. Solicite siempre el “Dibujo” para confirmar la dimensión “H” (altura del acabado) y asegurarse de que la tapa se asienta a ras contra el hombro.